


Extra djupdragande kallvalsad stålspole
01 Produktöversikt
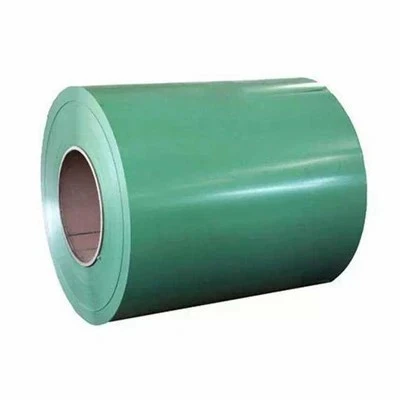
Extra djupdragande kallvalsad stålrulle används för plåtkomponenter som kräver kraftig deformation under pressning och dragning. Typiska delar inkluderar djupdragna komponenter, komplexa stansade former och plåtprodukter med krävande formningskrav.
För dessa applikationer räcker inte enbart draghållfastheten för att bestämma materialets lämplighet. Töjning, plastiskt töjningsförhållande (r-värde) och töjningshärdningsexponent (n-värde) är också viktiga. Dessa egenskaper hjälper köpare att bedöma hur stålet kommer att deformeras under formningen och om den valda kvaliteten är lämplig för komponentens geometri och stansningsprocessen.
Vår stålproduktverksamhet omfattar spolar, plåtar och band, vilket ger köpare tillgång till en rad stålproduktkategorier genom en leverantör. För extra djupdragningsapplikationer bör materialkvalitet och leveransspecifikationer väljas enligt detaljritningen, formningsförhållandena och erforderlig standard.
02 Produktkvaliteter och specifikationer
Betygsurval
| Kvalitet | Formbarhetsklassificering | Typiskt urval |
|---|---|---|
| DC04 | Djupteckning | Komponenter som kräver djupritningsprestanda |
| DC05 | Extra djup teckning | Delar som involverar mer krävande ritnings- och formningsoperationer |
| DC06 | Super djup teckning | Applikationer som kräver högre formbarhet |
DC05 och DC06 uppfyller olika formningskrav. DC06 har högre referenskrav för r-värde, n-värde och töjningskrav i data nedan. Lämplig kvalitet beror på ritningsdjup, komponentgeometri, verktygsdesign och formningsförhållanden.
Betygsreferensekvivalenter
| Kvalitet | Referensbetyg |
|---|---|
| DC05 | St15, SPCF, DDS |
| DC06 | St16, SPCG, EDDS |
Dessa beteckningar kommer från olika standarder och bör inte behandlas som automatiska motsvarigheter. Bekräfta tillämpliga standardkrav och krav på mekaniska egenskaper innan du anger en ersättningsgrad.
Referens Mekaniska egenskaper
| Egendom | DC05 | DC06 |
|---|---|---|
| Avkastningsstyrka | 120–180 MPa | 110–170 MPa |
| Draghållfasthet | 270–330 MPa | 270–330 MPa |
| Plasttöjningsförhållande (r90) | Större än eller lika med 1,9 | Större än eller lika med 2,1 |
| Töjningshärdande exponent (n90) | Större än eller lika med 0,20 | Större än eller lika med 0,22 |
Referensförlängning genom tjocklek
| Tjocklek | DC05 A80 | DC06 A80 |
|---|---|---|
| 0,30–0,50 mm | Större än eller lika med 35 % | Större än eller lika med 37 % |
| 0,50–0,70 mm | Större än eller lika med 38 % | Större än eller lika med 39 % |
| 0,70–1,00 mm | Större än eller lika med 40 % | Större än eller lika med 41 % |
| 1,00–1,60 mm | Större än eller lika med 40 % | Större än eller lika med 42 % |
| Större än eller lika med 1,60 mm | Större än eller lika med 41 % | Större än eller lika med 43 % |
Töjningskraven varierar med tjockleken. När du jämför materialspecifikationer, kontrollera hela uppsättningen av mekaniska egenskaper tillsammans med tillämplig testmetod och acceptanskrav.
Tillämpliga standarder
- EN 10130
- JIS G 3141
- GB/T 5213
Angiven standard och betyg bör framgå av köpeavtalet. När du jämför betyg mellan standarder, kontrollera deras definitioner och krav på mekaniska egenskaper snarare än att förlita sig på liknande beteckningar enbart.
03 Formande prestanda och tillämpningar
Den huvudsakliga urvalsfrågan är om stålet klarar den deformation som krävs av den färdiga komponenten.
- Automotive stämplade komponenter:Betygsval bör återspegla komponentens geometri, ritningsdjup och formningssekvens.
- Paneler och höljen för hushållsapparater:Formningsprestanda och ytkvalitet är båda viktiga, särskilt för synliga färdiga delar.
- Djuptdragna metallbehållare:Töjnings- och formningsegenskaper hjälper till att bedöma lämpligheten för den erforderliga ritningsoperationen.
- Komplexa plåtdelar:DC05 eller DC06 kan övervägas när formningskraven kräver extra eller superdjupdragningsprestanda.
Delritningen, verktygsdesignen och stämplingsförhållandena är användbara utgångspunkter för att välja materialkvalitet och krav på mekaniska egenskaper.
04 Ytskick och leveranstillstånd
Ytans skick och leveranstillstånd påverkar efterföljande stämpling, beläggning och efterbehandling. Köpare bör specificera dessa krav i enlighet med produktionsprocessen och den färdiga delens utseende.
| Punkt | Specifikation att bekräfta |
|---|---|
| Ytfinish | Erforderlig ytjämnhet och finish |
| Ytkvalitet | Erforderlig ytkvalitetsnivå |
| Glödgning | Erforderligt glödgat leveransskick |
| Skin-pass | Om hudpassbehandling krävs efter glödgning |
| Spolekant | Fräskant eller slitskant |
| Klyvning | Erforderlig slitsbredd och kantkvalitet |
Krav på glödgning och skin-pass bör beaktas tillsammans med målens mekaniska egenskaper och yttillstånd. För djupdragningsapplikationer bör leveransvillkoren matcha den avsedda formningsprocessen.
05 Anpassning och spolspecifikationer
De viktigaste inköpsspecifikationerna för kallvalsad stålspole inkluderar:
| Specifikation | Detaljer att bekräfta |
|---|---|
| Materialkvalitet | DC04, DC05 eller DC06 |
| Tillämplig standard | EN 10130, JIS G 3141, GB/T 5213 eller annan specificerad standard |
| Tjocklek | Erforderlig tjocklek och tolerans |
| Bredd | Erforderlig spolebredd och tolerans |
| Spolens mått | Innerdiameter (ID) och yttre diameter (OD) |
| Spolens vikt | Erforderlig individuell spolevikt |
| Yta | Ytfinish och kvalitetskrav |
| Leveransskick | Krav på glödgning och skin-pass |
| Kantskick | Fräskant eller slitskant |
| Klyvning | Krav på slitsbredd och grader |
Dessa detaljer hjälper till att anpassa materialspecifikationen med kundens stämplingsutrustning, verktyg och nedströms bearbetning. För återkommande inköp, att hålla kvalitet, standard, dimensioner och acceptanskrav konsekventa gör det lättare att jämföra beställningar och inspektera inkommande material.
06 Tillverkning, kvalitet och leverantörssupport
Shanxi Midas Industrial Co., Ltd grundades 2012. Vår stålproduktverksamhet omfattar stålspolar, plåtar, band och konstruktionsstål, med verksamhet som omfattar stålproduktutveckling, design, produktion och försäljning.
Vår bredare stålverksamhet stöds av fabriksanläggningar, produktionsutrustning, teknisk personal och inspektionsresurser. Vi tillhandahåller även produktkonsultation, diskuterar skräddarsydda krav, kommunicerar orderförlopp och hanterar eftermarknadsfrågor.
För extra djupdragningsstål bör köpare vara särskilt uppmärksamma på följande kvalitets- och inspektionsartiklar:
- Kemisk sammansättning, inklusive C, Mn, P, S, Ti och Nb
- Materialklass och tillämplig standard
- Spolens tjocklek, bredd och dimensionstoleranser
- Ytans skick
- Sträckgräns och draghållfasthet
- Förlängning
- Plasttöjningsförhållande (r-värde) och töjningshärdande exponent (n-värde), där detta anges
- Materialprovningscertifikat (MTC) och partiidentifiering
Att bekräfta dessa krav före beställning hjälper till att anpassa det levererade materialet till den avsedda formningsprocessen och kriterierna för inkommande inspektion.
07 Förpackning och exportförsörjning
Spolförpackningar bör stå för fuktskydd, hantering och transport. Förpackningskrav kan specificeras enligt leveransväg, spolvikt, containerlastning och destinationshanteringsförhållanden.
Föremål att bekräfta inkluderar fuktbeständigt eller vattentätt papper, skyddande plastfilm, stålband och stål- eller träpallar. Det erforderliga förpackningsarrangemanget bör inkluderas i beställningsinformationen så att det kan granskas tillsammans med leveranskraven.
08 FAQ
Vad är skillnaden mellan DC05 och DC06?
DC05 klassas som en extra djupdragningsgrad, medan DC06 är en superdjupdragningsgrad. Referensdata visar högre r-värde, n-värde och töjningskrav för DC06. Välj kvalitet enligt komponentdesign och formningsförhållanden.
Vilka egenskaper spelar roll när man köper extra djupdragande stålspole?
Kontrollera sträckgräns, draghållfasthet och töjning. För krävande formningsoperationer, specificera även erforderligt r-värde och n-värde, tillsammans med materialkvalitet och tillämplig standard.
Kan DC05 eller DC06 användas för bilstämpling?
Båda kvaliteterna kan övervägas för bilstämplade komponenter som kräver djup eller komplex formning. Valet beror på detaljens geometri, ritningsdjup, verktyg och produktionsförhållanden.
Vilka spoledimensioner ska jag ange?
Ange erforderlig tjocklek, bredd, dimensionstoleranser, individuell spolvikt, innerdiameter och ytterdiameter. Dessa detaljer hjälper till att matcha spolen till din processutrustning och hanteringskrav.
Vad ska jag ange för yta och leveransskick?
Ange erforderlig ytkvalitet, glödgningsskick, krav på skinnpass och val av fräskant eller slitskant. Dessa detaljer bör överensstämma med de avsedda stämplings- och efterbehandlingsprocesserna.
Vilken information behövs för en offert?
Vänligen dela materialkvalitet eller applikation, tillämplig standard, tjocklek, bredd och uppskattad kvantitet. En teknisk specifikation eller delritning kan också hjälpa till att förtydliga materialkraven.
Begär offert
Skicka oss ditt önskade betyg, mått och beräknat antal. Du kan även inkludera en materialspecifikation eller delritning så att vi kan se över kraven för din ansökan.
Populära Taggar: extra djupdragning kallvalsad stålspole, Kina extra djupdragande kallvalsad stålspole tillverkare, leverantörer, fabrik
Du kanske också gillar



Skicka förfrågan